Descubre cómo la fibra de vidrio mejora el desempeño de la PA6 y en qué aplicaciones industriales puede aportar rigidez y estabilidad dimensional.
La PA6 reforzada con fibra de vidrio combina la procesabilidad y resistencia de la poliamida 6 con un refuerzo estructural que incrementa módulo, resistencia y estabilidad. Puede ser una alternativa eficiente en piezas automotrices, eléctricas, de maquinaria y componentes donde una PA6 sin refuerzo no ofrece suficiente rigidez.
Usos frecuentes: soportes, carcasas, conectores, guías, cubiertas y piezas estructurales moldeadas.
El refuerzo modifica el equilibrio entre rigidez, resistencia, impacto, contracción y procesabilidad. El resultado depende del porcentaje de fibra, longitud efectiva, orientación, tipo de aditivos, humedad y parámetros de moldeo.
| Propiedad | Efecto típico | Qué revisar |
|---|---|---|
| Rigidez | Aumenta frente a PA6 sin refuerzo. | Módulo de flexión y dirección de fibra. |
| Resistencia mecánica | Puede mejorar de manera importante. | Tracción, flexión y zonas de soldadura. |
| Estabilidad dimensional | Generalmente mejora. | Contracción paralela/transversal y alabeo. |
| Temperatura bajo carga | Puede incrementarse. | HDT, carga aplicada y estabilización térmica. |
| Impacto | Depende de formulación y nivel de fibra. | Temperatura, humedad y modificadores. |
| Acabado | Puede mostrar textura o fibra. | Molde, velocidad, presión y temperatura. |
Si la pieza requiere tolerancias cerradas, no evalúes solo la contracción promedio. En PA6 reforzada la orientación de fibra puede provocar diferencias entre dirección de flujo y transversal, lo que afecta alabeo y estabilidad final.
| Nivel de fibra | Ventaja | Atención |
|---|---|---|
| Bajo | Mejora moderada de rigidez conservando buena procesabilidad. | Puede no cubrir aplicaciones muy estructurales. |
| Medio | Buen equilibrio entre rigidez, resistencia y estabilidad. | Mayor sensibilidad a orientación y desgaste. |
| Alto | Mayor capacidad estructural. | Más viscosidad, abrasión y posible deterioro de acabado. |
La PA6 con fibra de vidrio se utiliza cuando se busca una pieza más rígida y estable sin abandonar las ventajas del moldeo termoplástico. La aplicación debe validarse considerando temperatura, humedad, carga y vida útil.
Soportes, clips, carcasas, guías y componentes estructurales de bajo peso.
Conectores, alojamientos, bases y componentes donde se requiere rigidez y precisión.
Guías, cubiertas, soportes y piezas funcionales sometidas a ciclos repetitivos.
Carcasas técnicas y elementos de soporte con requerimientos de estabilidad.
Componentes internos, mecanismos y piezas moldeadas de uso frecuente.
Casos donde peso, integración de funciones y moldeo aportan ventajas.
Un grado reforzado puede ser conveniente cuando la pieza se deforma demasiado, pierde tolerancia o requiere mayor capacidad de carga. Sin embargo, el cambio también afecta flujo, contracción, apariencia y desgaste de equipo, por lo que debe validarse en la geometría real.
En bosses, tornillos, insertos y clips, la mayor rigidez puede mejorar estabilidad, pero también concentrar esfuerzos. Conviene revisar radios, espesores, interferencia, torque y número de ciclos de ensamble para evitar fisuras o daño localizado.
| Elemento | Requisito | Qué validar |
|---|---|---|
| Guías | Estabilidad y desgaste. | Fricción, contraparte, carga y lubricación. |
| Engranes | Fatiga y precisión. | Perfil, humedad, temperatura y ciclos. |
| Soportes móviles | Rigidez y repetibilidad. | Deformación y carga dinámica. |
| Rodillos o ruedas | Desgaste y impacto. | Velocidad, carga y superficie de contacto. |
El desempeño final depende de cómo fluye y se orienta la fibra dentro de la pieza. El diseño de molde, espesor de pared, compuerta, enfriamiento y parámetros de inyección pueden cambiar el comportamiento real.
| Factor | Riesgo | Recomendación |
|---|---|---|
| Espesores variables | Alabeo y llenado irregular. | Usar transiciones graduales. |
| Compuerta | Orientación desfavorable o soldaduras débiles. | Considerar carga y trayectoria de flujo. |
| Esquinas vivas | Concentración de esfuerzo. | Agregar radios adecuados. |
| Insertos | Fisuras por interferencia o expansión. | Validar geometría y temperatura. |
| Enfriamiento | Contracción desigual. | Balancear circuito y temperatura del molde. |
Las fibras se orientan durante el llenado y generan propiedades distintas según la dirección. Por eso, una pieza con geometría compleja puede tener zonas con alta rigidez y otras con comportamiento diferente. El análisis de flujo resulta especialmente útil cuando existen tolerancias críticas o cargas estructurales.
PA6 es higroscópica. La humedad excesiva antes del proceso puede degradar el polímero y provocar splay, pérdida de viscosidad y propiedades. Después del moldeo, la absorción de humedad también puede modificar dimensiones y rigidez.
| Variable | Posible efecto | Control |
|---|---|---|
| Temperatura de masa | Flujo insuficiente o degradación. | Mantener la ventana del grado. |
| Temperatura de molde | Acabado, contracción y ciclo. | Buscar estabilidad térmica. |
| Velocidad de inyección | Orientación de fibra y soldaduras. | Ajustar perfil de llenado. |
| Sostenimiento | Peso y dimensiones. | Optimizar presión y tiempo. |
| Contrapresión | Mezcla y daño de fibra. | Evitar corte excesivo. |
| Defecto | Posible origen | Acción de revisión |
|---|---|---|
| Splay | Humedad o degradación. | Revisar secado, residencia y temperatura. |
| Alabeo | Orientación y enfriamiento desigual. | Revisar compuerta, espesores y balance térmico. |
| Líneas de soldadura débiles | Convergencia de flujo y baja temperatura local. | Optimizar llenado y ubicación de compuertas. |
| Fibra visible | Condiciones de superficie y flujo. | Ajustar molde, temperatura y velocidad. |
La selección debe basarse en requisitos medibles y en el desempeño real de la pieza. Una comparación adecuada considera propiedades, proceso, disponibilidad, documentación y costo total.
| Propiedad | Relevancia | Validación |
|---|---|---|
| Módulo de flexión | Rigidez de pieza. | Comparar misma condición de humedad. |
| Resistencia a tracción | Capacidad bajo carga. | Revisar método y orientación. |
| Impacto | Respuesta a golpes. | Evaluar a temperatura de uso. |
| HDT | Comportamiento térmico bajo carga. | Comparar bajo misma condición. |
| Contracción | Tolerancias y alabeo. | Revisar paralela y transversal. |
| Absorción de humedad | Dimensiones y propiedades. | Validar condición acondicionada. |
El precio por kilogramo debe complementarse con productividad, scrap, mantenimiento, desgaste de herramental, inventario y vida útil. Un grado de mayor costo puede ser conveniente si reduce peso, integra funciones o mejora la estabilidad del proceso.
Antes de liberar una orden de compra conviene comparar al menos dos grados bajo una misma base: porcentaje de fibra, viscosidad, estabilización, color, propiedades mecánicas, contracción, humedad, documentación y disponibilidad. Esto permite distinguir diferencias reales de desempeño frente a diferencias originadas solo por el método de ensayo.
| Criterio | Pregunta técnica | Impacto en la decisión |
|---|---|---|
| Fibra | ¿Qué porcentaje y tipo de refuerzo utiliza? | Influye en rigidez, flujo y estabilidad. |
| Viscosidad | ¿Es adecuada para el espesor y longitud de flujo? | Afecta llenado y presión requerida. |
| Estabilización | ¿Incluye aditivos térmicos o de proceso? | Puede mejorar desempeño en servicio. |
| Disponibilidad | ¿Existe inventario o producción regular? | Reduce riesgo de paro y cambios de grado. |
Consulta también: PA6 con fibra de vidrio: usos y aplicaciones industriales.
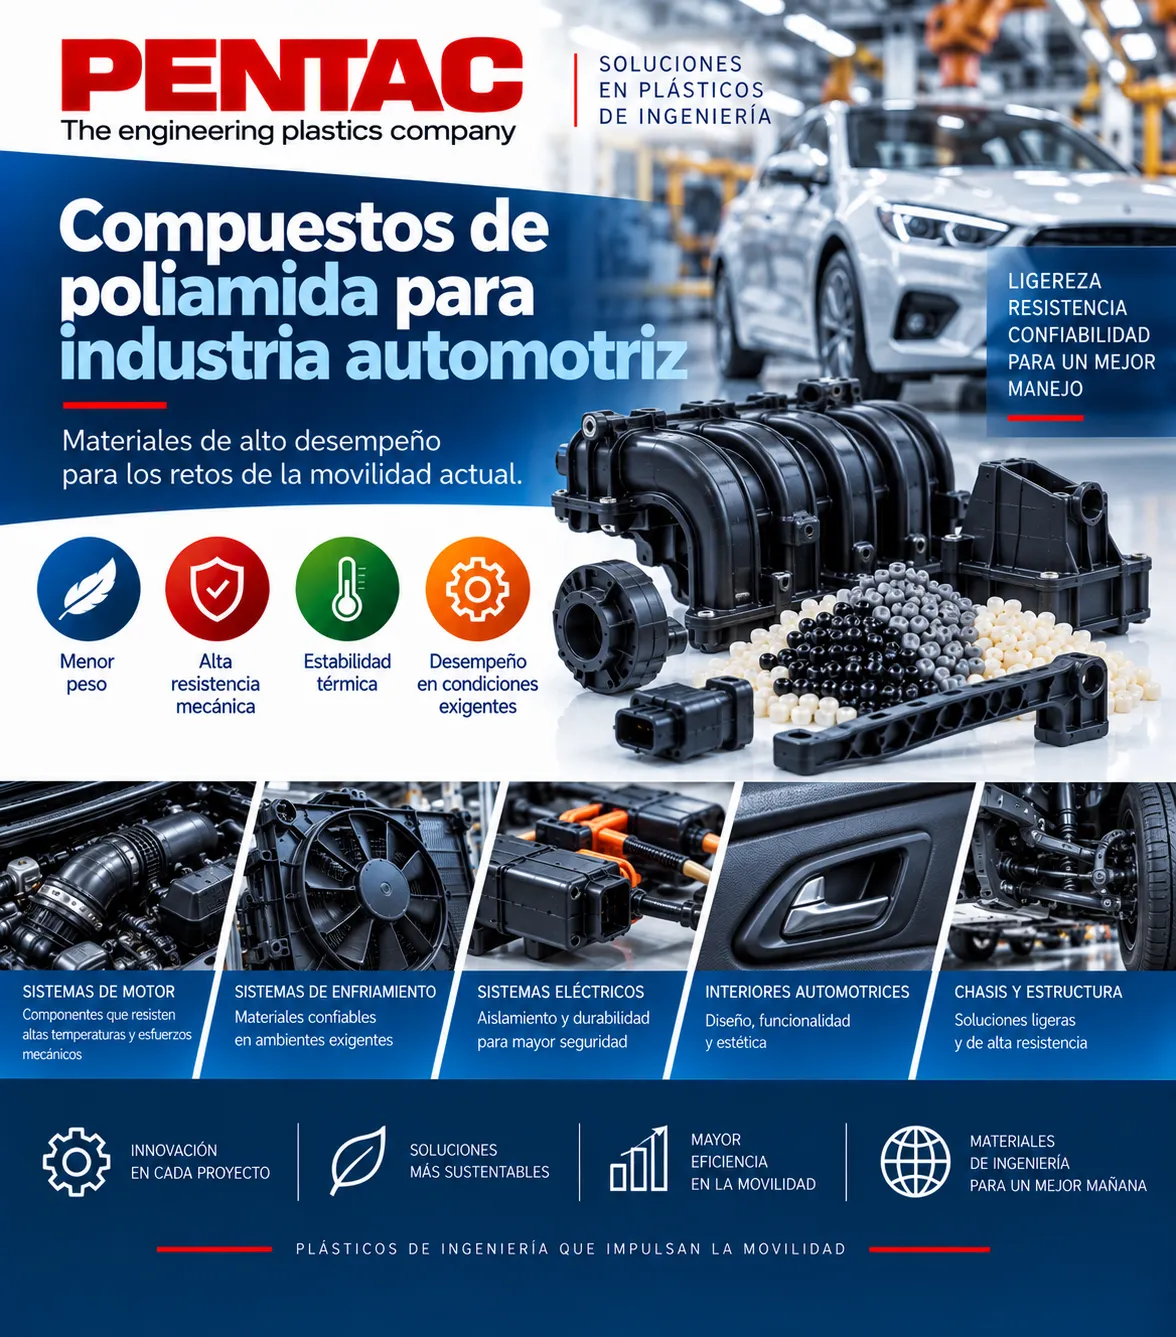
Compuestos de poliamida para aplicaciones industriales que requieren materiales de alto desempeño y soluciones adaptadas a cada proyecto.
Compara porcentaje de fibra, módulo, resistencia, impacto, HDT, contracción, humedad, viscosidad, estabilización, procesabilidad y documentación bajo condiciones de ensayo equivalentes.
En piezas grandes, estructurales o con tolerancias cerradas, ayuda a anticipar orientación de fibra, líneas de soldadura, presión, contracción y alabeo antes de fabricar o modificar el molde.
Ficha técnica, hoja de seguridad, recomendaciones de secado y proceso, datos de contracción, condición de ensayo, identificación exacta del grado, información de lote y cualquier declaración regulatoria relevante para la aplicación.