02 · Diagnóstico inicial
Señales de que conviene modernizar un PLC Siemens
Una migración no debe iniciarse solo por la edad del equipo. Es necesario evaluar riesgo de falla, soporte disponible, repuestos, cambios de proceso y la capacidad de recuperar la aplicación después de una avería.
Obsolescencia y soporte
Módulos difíciles de conseguir, versiones antiguas de ingeniería, baterías o memorias degradadas y ausencia de respaldo verificable.
Interrupciones repetitivas
Fallas intermitentes de comunicación, reinicios, diagnósticos limitados o indisponibilidad de interfaces y componentes.
Ampliación de la línea
Nuevas estaciones, sensores, recetas, trazabilidad o integración con sistemas de supervisión que superan la arquitectura actual.
Riesgos de continuidad
Dependencia de una sola computadora de programación, falta de documentación o imposibilidad de restaurar el sistema con rapidez.
El levantamiento debe identificar CPU, firmware, tarjetas de E/S, racks, topología, protocolos, dispositivos conectados, programa fuente, paneles HMI, alarmas y secuencias de seguridad.
↑ Volver al índice
03 · Compatibilidad
Arquitectura Siemens: qué debe conservarse y qué puede cambiar
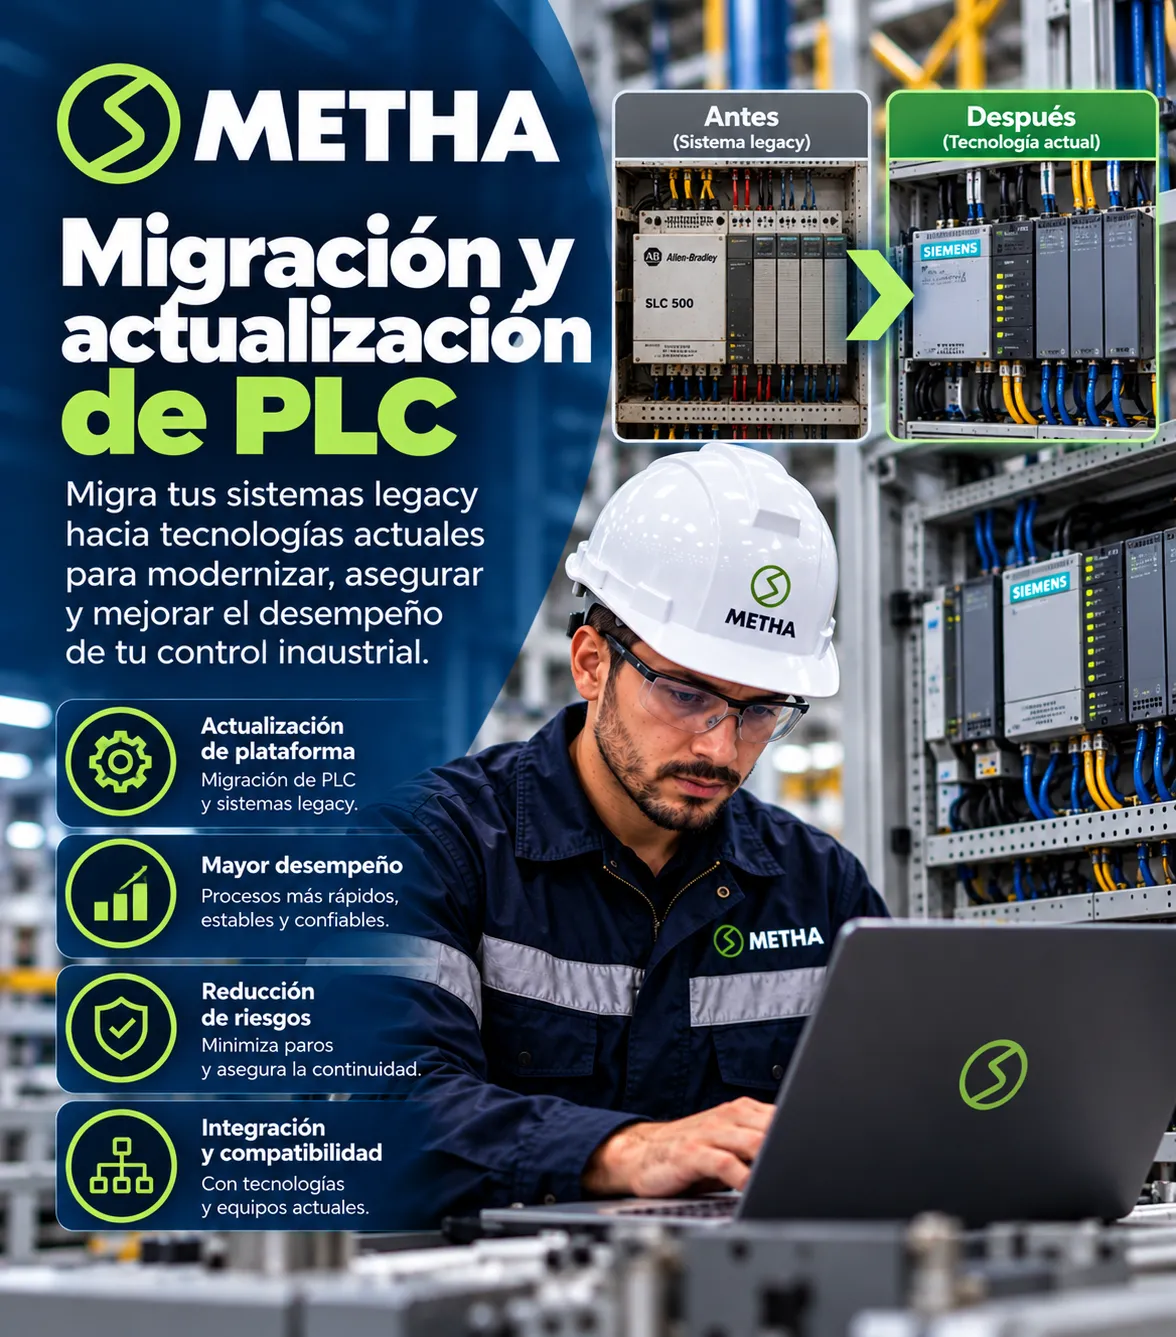
Una actualización de S7-300 o S7-400 hacia una plataforma más reciente, por ejemplo S7-1500 cuando el proyecto lo justifique, requiere analizar hardware, software y comportamiento de proceso. No debe asumirse una conversión automática del programa.
| Elemento | Revisión técnica | Riesgo a controlar |
|---|
| Programa PLC | Bloques, temporizadores, direccionamiento, datos retentivos y secuencias | Cambios funcionales y diferencias de ejecución |
| Entradas y salidas | Mapa de señales, niveles eléctricos, módulos analógicos y cableado | Señales invertidas, escalado erróneo o pérdida de funciones |
| HMI / SCADA | Tags, alarmas, recetas, tendencias y permisos | Inconsistencia de datos y comandos |
| Redes industriales | PROFIBUS, PROFINET, Ethernet y pasarelas existentes | Equipos incompatibles o tiempos de respuesta inadecuados |
| Variadores y servos | Telegramas, referencias, enclavamientos y estados de diagnóstico | Movimientos inesperados o paros de máquina |
| Seguridad funcional | Paros de emergencia, enclavamientos y controladores de seguridad | Alteración de funciones que exigen validación específica |
Tip técnico: antes de intervenir, guarda copias verificadas del programa, parámetros de variadores, configuración de red y proyecto HMI; registra versiones y prepara un procedimiento de retorno a la configuración anterior si la ventana de paro lo requiere.
↑ Volver al índice
04 · Ejecución controlada
Etapas recomendadas para migrar y actualizar PLC Siemens
1. Ingeniería de detalle
Inventario de hardware, revisión de lógica, lista de E/S, planos, matriz de señales y criterios de aceptación por estación.
2. Diseño y desarrollo
Selección de CPU y módulos, configuración en entorno de ingeniería compatible, adaptación de bloques y actualización de interfaces.
3. Pruebas previas FAT
Simulación o banco de pruebas de secuencias, alarmas, enclavamientos, comunicaciones y condiciones de error.
4. Instalación y SAT
Migración en ventana acordada, verificación punto a punto, pruebas en sitio, arranque gradual y liberación por producción.
La aceptación debe comprobar modos manual y automático, recuperación después de pérdida de energía, paro seguro, trazabilidad de alarmas y desempeño bajo condiciones reales. Las funciones de seguridad requieren validación independiente conforme a los riesgos y normas aplicables.
↑ Volver al índice
05 · Decisión de compra
Cómo evaluar una propuesta de migración de PLC Siemens
Al comparar proveedores, revisa tanto el precio del hardware como el alcance de ingeniería y el riesgo operativo durante el cambio.
- Diagnóstico documentado: listado de PLC, E/S, dispositivos y dependencias.
- Compatibilidad demostrable: plataforma destino, licencias, versiones, repuestos y vida útil prevista.
- Alcance funcional: lógica, HMI, SCADA, variadores, redes y documentación.
- Plan de contingencia: respaldo, restauración, reversión y responsables durante el paro.
- Pruebas y aceptación: FAT, SAT, matriz de casos, criterios de liberación y evidencias.
- Transferencia técnica: archivos editables, contraseñas acordadas, planos actualizados y capacitación.
- Soporte posterior: garantía, atención de incidencias y control de cambios.
Recomendación para cotizar: solicita separar hardware, ingeniería, instalación, puesta en marcha y soporte. Define quién aporta licencias y quién será propietario de los archivos fuente. Esto evita comparaciones engañosas entre propuestas.
Tema relacionado: Migración y actualización de PLC Siemens en líneas de producción. La evaluación técnica debe incluir también comunicación PLC-HMI, mantenimiento preventivo y modernización de tableros.
↑ Volver al índice