Productos

Segunda mano

Fábrica industrial en ingeniería industrial para la fabricación de transformadores
Actualizado el 11 de Octubre de 2026

Cómo reducir los paros no programados en una planta industrial

FaceBook    Twitter    Pinterest    WhatsApp

METHA GROUP · Confiabilidad industrial

Menos paros inesperados, mayor continuidad en tu planta

Cada interrupción no planificada compromete producción, entregas y recursos. Reducir los paros no programados exige pasar de reparar averías a gestionar la confiabilidad de los equipos críticos con datos, disciplina de mantenimiento y decisiones oportunas.

Un enfoque integral combina inspecciones técnicas, mantenimiento preventivo, monitoreo predictivo, diagnóstico de fallas y mejora de procesos. METHA GROUP desarrolla soluciones de ingeniería, mantenimiento y automatización industrial orientadas a fortalecer la disponibilidad de maquinaria y líneas de producción.

Mantenimiento preventivoDiagnóstico de fallasMonitoreo de condiciónAutomatización industrial

Cobertura nacional para proyectos industriales, sujeta al alcance y programación de cada servicio.

↑ Volver al índice

Estos productos podrian interesarte


02 · Diagnóstico

Principales causas de los paros no programados

La detención inesperada puede originarse en una sola falla o en la combinación de desgaste, condiciones de operación y controles insuficientes. Antes de intervenir, conviene identificar el modo de falla y su efecto en el proceso.

Fallas mecánicas

Rodamientos deteriorados, desalineación, desbalanceo, lubricación deficiente, holguras y vibraciones anormales. Revisar tendencias de temperatura, ruido y vibración ayuda a reconocer deterioro.

Fallas eléctricas

Conexiones flojas, sobrecargas, aislamiento degradado, variaciones de tensión y protecciones mal coordinadas. Inspecciones y mediciones deben realizarse bajo procedimientos de seguridad.

Automatización y control

Alarmas recurrentes, sensores fuera de calibración, fallas de comunicación, PLC, variadores o lógica de control. La revisión del historial de eventos facilita ubicar la causa.

Gestión operativa

Falta de refacciones críticas, rutinas omitidas, cambios de operación sin validación y ausencia de procedimientos de arranque o paro.

Señales para solicitar diagnóstico: microparos repetidos, disparos de protección, calentamiento inusual, aumento de rechazos, vibración creciente y fallas que reaparecen tras una reparación.

↑ Volver al índice
03 · Prevención

Cómo construir una estrategia para reducir interrupciones

1. Inventariar y clasificar activos

Documentar equipos, funciones, horas de operación, historial de averías, repuestos y consecuencias de detener cada activo. Priorizar por seguridad, impacto productivo, costo y tiempo de recuperación.

2. Identificar modos de falla

Aplicar análisis de causa raíz para eventos repetitivos y, cuando el riesgo lo justifique, análisis de modos y efectos de falla (AMEF/FMEA). Distinguir síntomas de causas.

3. Combinar técnicas de mantenimiento

Programar inspección, lubricación, limpieza, ajuste y sustituciones basadas en manuales, criticidad e historial. Añadir análisis de vibraciones, termografía y otras mediciones de condición cuando sean técnicamente pertinentes.

4. Preparar la ejecución

Definir responsables, ventanas de intervención, permisos, bloqueo y etiquetado de energías, repuestos, criterios de aceptación y pruebas de retorno a servicio.

El mantenimiento preventivo reduce la exposición a fallas previsibles; el predictivo ayuda a intervenir según condición; y el correctivo planificado atiende defectos detectados antes de una avería funcional. Su combinación depende de cada activo.

↑ Volver al índice
04 · Medición

Indicadores para controlar la disponibilidad y el riesgo

Sin línea base es difícil distinguir una mejora real de una variación normal de la producción. Registra cada evento con hora, duración, activo, causa confirmada, intervención y pérdida operativa.

IndicadorQué mideCómo utilizarlo
MTBFTiempo medio de operación entre fallas reparablesEvaluar tendencia de confiabilidad en activos comparables.
MTTRTiempo medio de reparación/restauraciónDetectar oportunidades en diagnóstico, refacciones y respuesta.
DisponibilidadProporción de tiempo en que el equipo está disponible para operarSeguir el impacto de los paros, usando una definición consistente.
Paros no programadosFrecuencia y horas de detención imprevistaPriorizar equipos con mayor impacto operativo.
Cumplimiento del planActividades programadas realizadas y cerradasVerificar disciplina de ejecución y calidad de registros.

Los indicadores requieren definiciones uniformes de falla, tiempo operativo y tiempo fuera de servicio; no deben compararse entre equipos con condiciones distintas sin normalización.

↑ Volver al índice
05 · Contratación

Qué evaluar al contratar soporte industrial especializado

El proveedor debe poder demostrar que su propuesta atiende las causas de los paros y no únicamente los síntomas. Antes de contratar, solicita un alcance técnico verificable.

Alcance y metodología

Listado de activos, técnicas de inspección, entregables, criterios de severidad, diagnóstico y recomendaciones priorizadas.

Experiencia y seguridad

Experiencia en maquinaria similar, competencias del personal, procedimientos de trabajo seguro y coordinación con producción.

Instrumentación y trazabilidad

Equipos de medición adecuados, registros comparables, evidencias de hallazgos y reportes con fecha, ubicación y condiciones de operación.

Respuesta y seguimiento

Ventanas de servicio, tiempos de atención acordados, disponibilidad de refacciones, validación posterior y seguimiento de acciones correctivas.

En proyectos de cómo reducir los paros no programados en una planta industrial, conviene solicitar un diagnóstico inicial, una matriz de criticidad y un plan de acciones con responsables, plazos e indicadores. Para una estrategia integral, consulta también los enfoques de mantenimiento, automatización y confiabilidad industrial de METHA GROUP.

↑ Volver al índice
PROVEEDORES · SOLUCIONES INDUSTRIALES

Ingeniería, mantenimiento y suministros para la industria

Encuentra soluciones para automatizar procesos, mantener maquinaria y abastecer las necesidades de operación de tu empresa.

✓ Ingeniería industrial    ✓ Automatización    ✓ Mantenimiento    ✓ Suministros industriales
METHA GROUP
Ingeniería, automatización y mantenimiento industrial
Ingeniería que mantiene tu industria en movimiento. Soluciones especializadas en automatización, mantenimiento y modernización de maquinaria para mejorar la confiabilidad y continuidad operativa.
Alcance de atención COBERTURA NACIONAL Atención a empresas en todo México
Especialidades
⚙️ Ingeniería industrial 🏭 Automatización 🔧 Mantenimiento
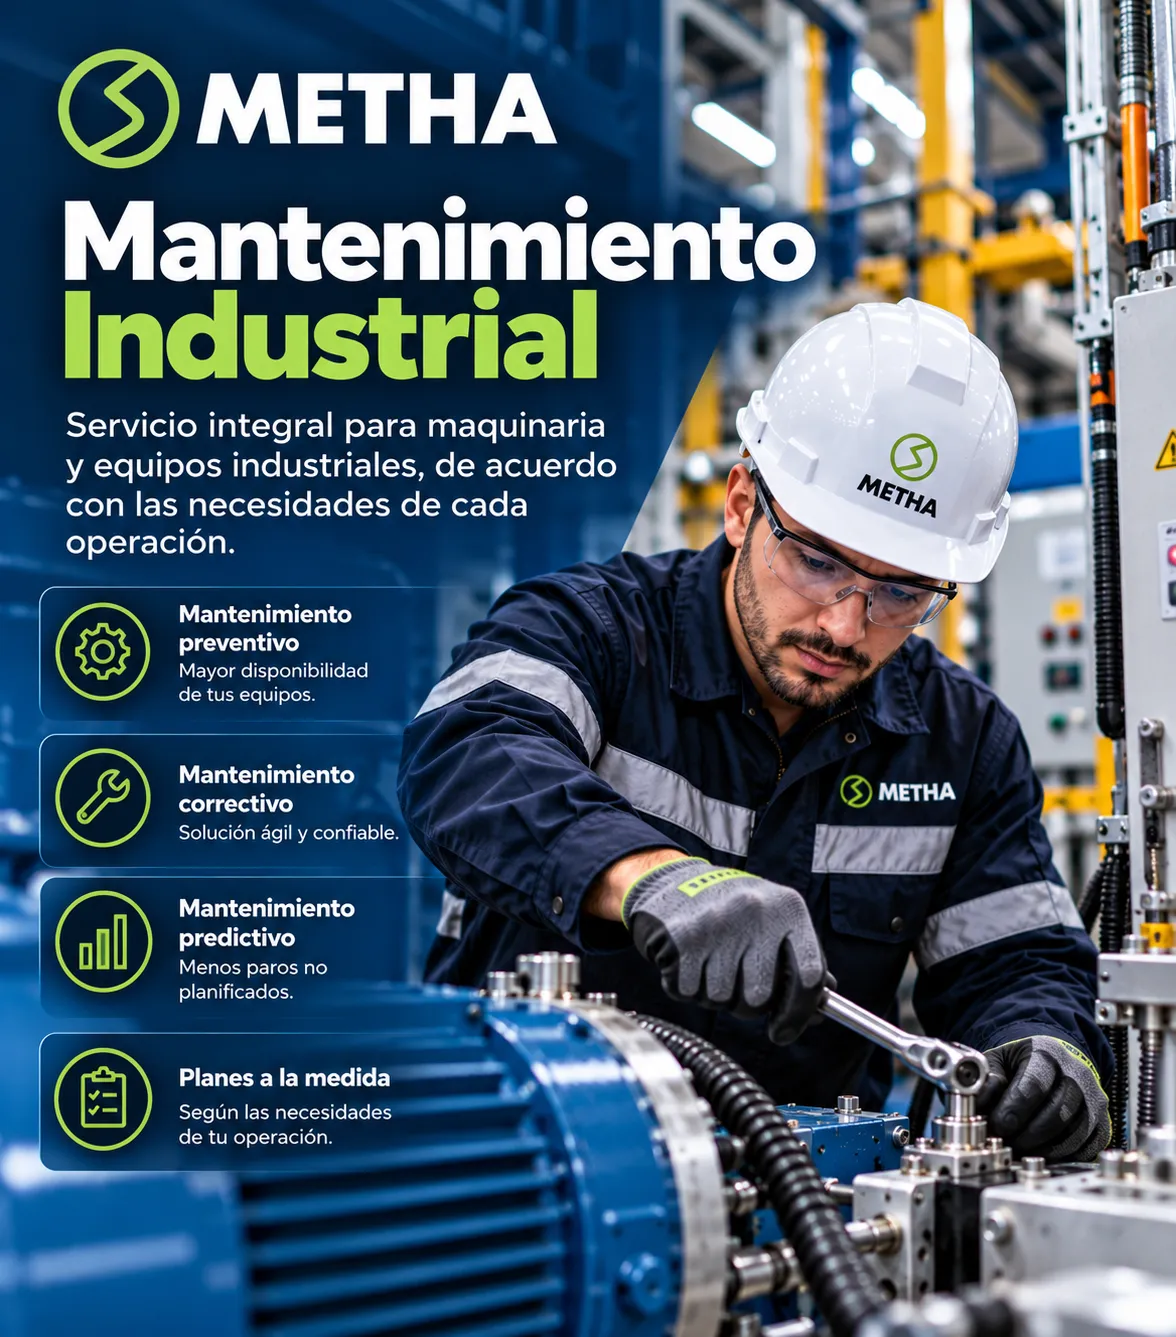
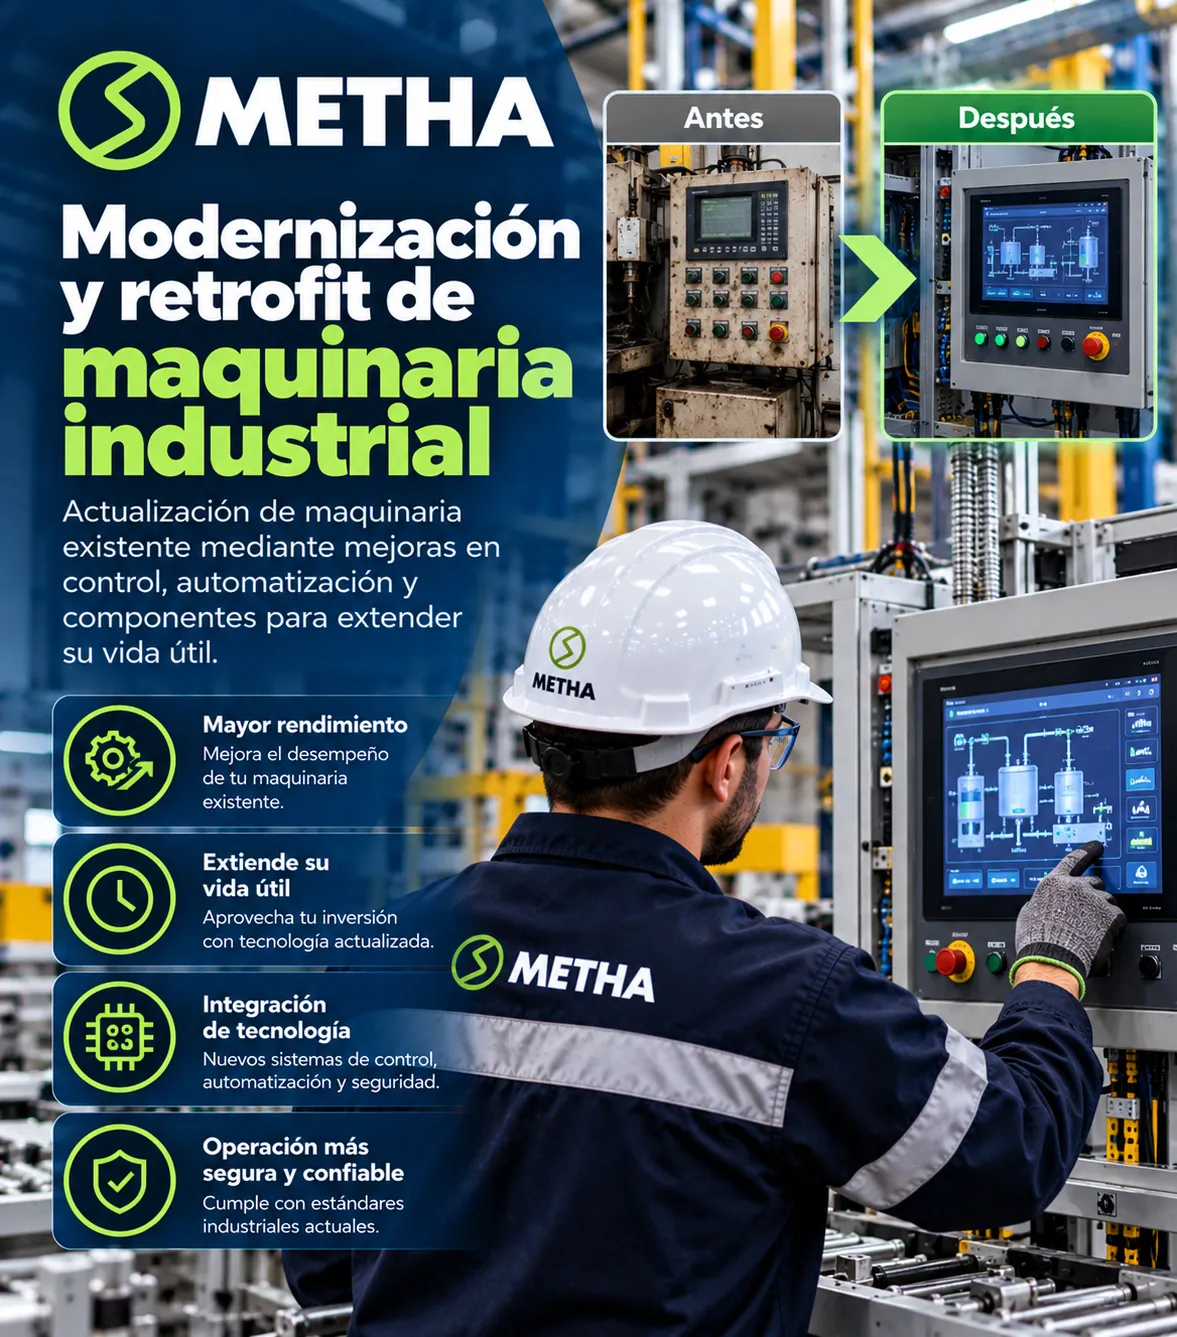
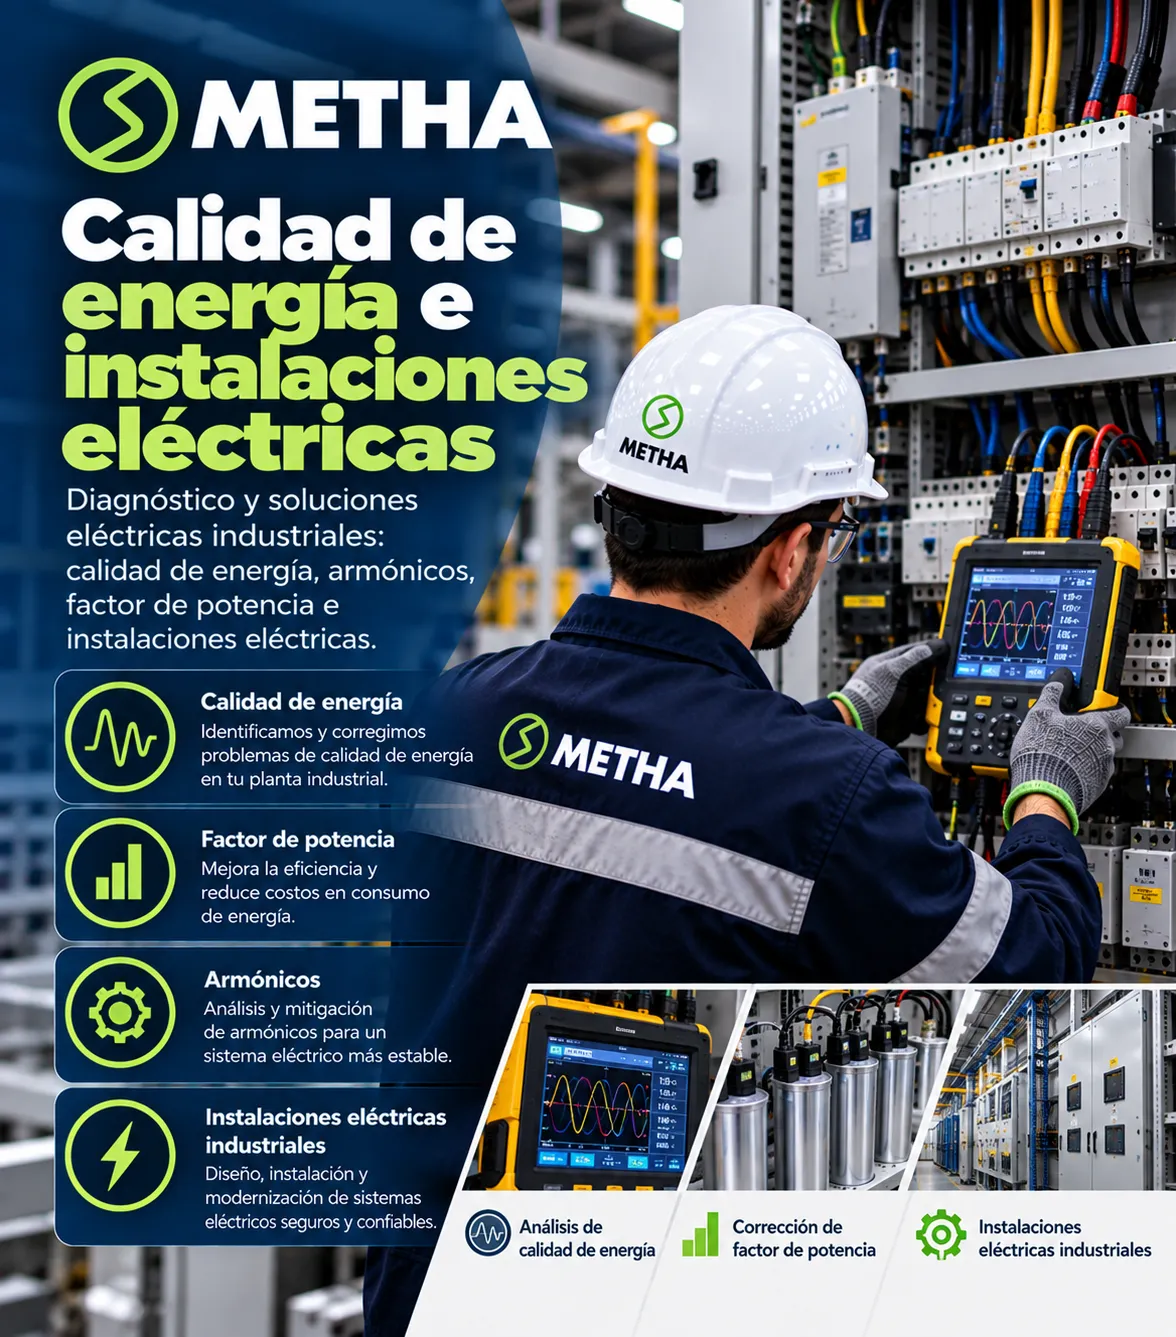
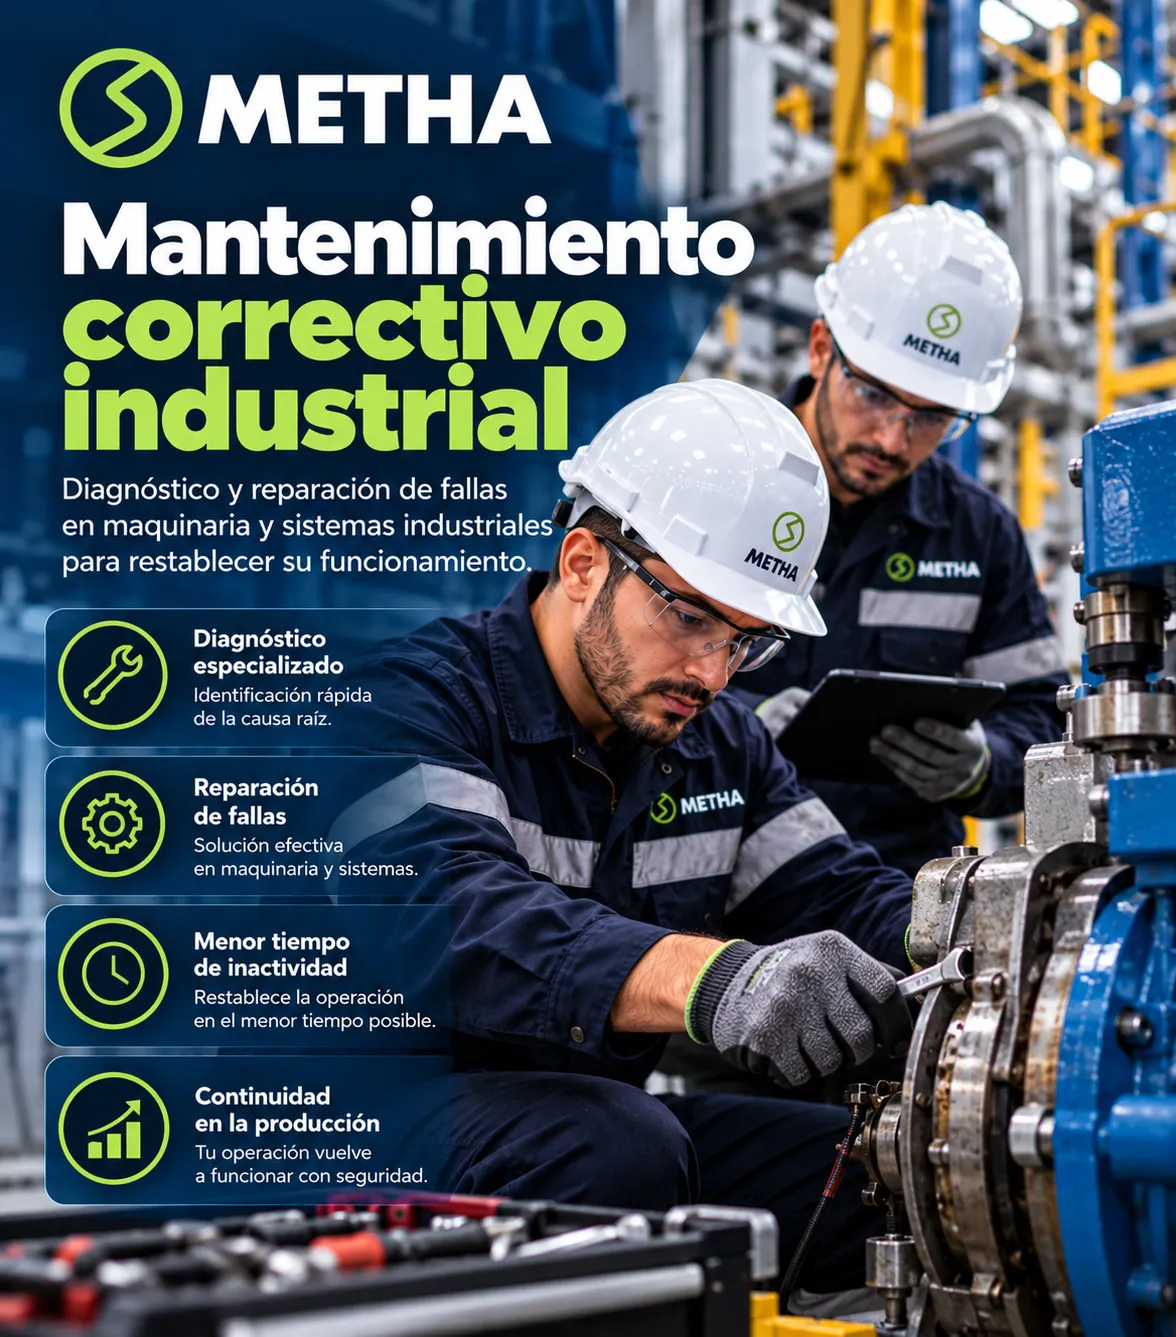
Mantenimiento preventivo Mantenimiento predictivo Mantenimiento correctivo Programación PLC Sistemas SCADA Mantenimiento CNC Robótica industrial Retrofit de maquinaria Calidad de energía
PCC Industrial Supply Co.
Productos y suministros para la industria
Soluciones de abastecimiento industrial para empresas que requieren productos y componentes para sus operaciones, mantenimiento y necesidades de suministro.
Alcance de atención COBERTURA NACIONAL Atención a empresas en todo México
Especialidades
🏭 Suministro industrial ⚙️ Componentes 📦 Abastecimiento empresarial
Productos industriales Componentes para la industria Suministros para mantenimiento Abastecimiento industrial

06 · FAQ

Preguntas frecuentes sobre paros no programados

¿Cuál es el primer paso para reducir los paros imprevistos?

Levantar una línea base de fallas y horas perdidas, identificar activos críticos y analizar las causas recurrentes. Esto permite dirigir el presupuesto a los riesgos de mayor impacto.

¿Qué diferencia existe entre mantenimiento preventivo y predictivo?

El preventivo se programa con intervalos o condiciones definidas; el predictivo utiliza mediciones y tendencias para estimar deterioro y decidir el momento de intervención. Son estrategias complementarias.

¿Qué técnicas ayudan a detectar fallas antes del paro?

Según el equipo y su modo de falla, pueden emplearse análisis de vibraciones, termografía, análisis de lubricantes, ultrasonido, inspecciones eléctricas y revisión de alarmas de control.

¿Cuándo conviene solicitar soporte externo?

Cuando se repiten fallas sin causa confirmada, se requieren instrumentos o especialistas no disponibles internamente, existe riesgo alto para producción o seguridad, o se necesita rediseñar el plan de mantenimiento.

¿Se pueden eliminar todos los paros no programados?

No es realista garantizar cero fallas. El objetivo es reducir frecuencia, duración y consecuencias mediante gestión de riesgos, mantenimiento adecuado y mejora continua.

¿Cómo comprobar que el programa está funcionando?

Comparando periodos equivalentes con indicadores consistentes: horas de paro imprevisto, frecuencia de fallas, MTBF, MTTR, disponibilidad y cumplimiento de acciones correctivas.

↑ Volver al índice

BlogBannerInferior
BlogBannerInferior