Productos

Segunda mano

Poliamida para inyección
Actualizado el 24 de Septiembre de 2026

Cómo elegir poliamida para moldeo por inyección

FaceBook    Twitter    Pinterest    WhatsApp

Selección de poliamidas para inyección

Elegir el grado correcto empieza por la pieza, no por el nombre del polímero

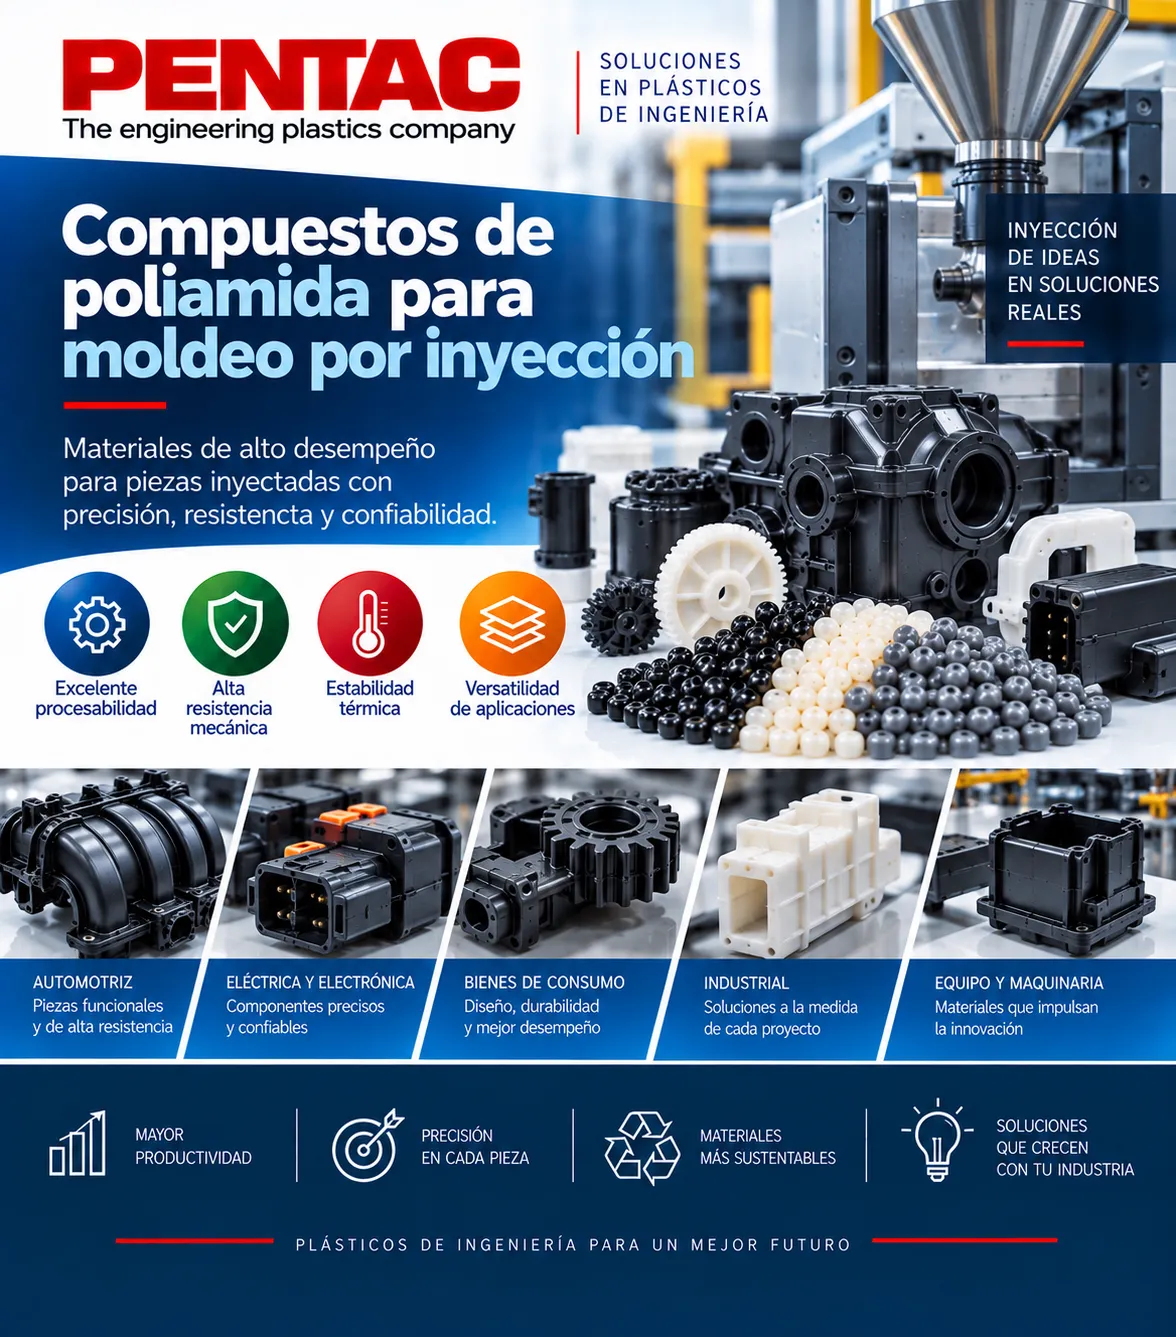
Guía para seleccionar poliamidas para moldeo por inyección considerando desempeño, geometría, proceso, ambiente de trabajo y requisitos de la pieza.

PA6, PA66 y otras poliamidas pueden ofrecer combinaciones muy distintas de rigidez, impacto, estabilidad térmica, resistencia al desgaste, fluidez y comportamiento frente a humedad. Para seleccionar un grado de inyección conviene relacionar los requisitos de la pieza con geometría, proceso, ambiente de trabajo, volumen y condiciones de suministro.

Proceso
Inyección
Material
Poliamida

La mejor selección equilibra desempeño, moldeo estable, tolerancias, costo total y continuidad de suministro.

Estos productos podrian interesarte


Familias de poliamida y tipos de grado disponibles

La denominación PA6 o PA66 describe la matriz, pero no define por completo el comportamiento. Un grado puede incorporar fibra de vidrio, modificadores de impacto, estabilización térmica, lubricantes, retardantes a la flama, pigmentos, cargas minerales o aditivos para desgaste y fricción.

Tipo de gradoQué aportaQué revisar
Sin refuerzoBuen equilibrio entre resistencia, tenacidad y procesabilidad.Humedad, contracción, impacto y estabilidad.
Fibra de vidrioMayor rigidez, resistencia y estabilidad dimensional.Porcentaje de fibra, orientación, alabeo y desgaste.
Modificado al impactoMayor tenacidad frente a golpes.Temperatura, rigidez y condiciones de impacto.
Estabilizado al calorMejor retención de propiedades térmicas.Temperatura continua, picos y vida esperada.
Lubricado / baja fricciónMejor desempeño en contacto y movimiento.Carga, velocidad, contraparte y desgaste.
Retardante a la flamaRespuesta mejorada frente a ignición.Clasificación, espesor, color y norma aplicable.
Tip técnico

No selecciones un grado solo porque “es PA66” o “es PA6”. Dos materiales de la misma familia pueden requerir parámetros de moldeo diferentes y entregar resultados muy distintos si cambia viscosidad, refuerzo, estabilización o paquete de aditivos.

PA6 vs PA66 como punto de partida

CriterioPA6PA66
FluidezPuede ser favorable en geometrías complejas según grado.Depende de viscosidad y formulación.
TemperaturaAdecuada para muchas aplicaciones técnicas.Suele evaluarse para mayores exigencias térmicas.
HumedadHigroscópica.También higroscópica.
RefuerzoDisponible en múltiples porcentajes.También disponible en grados reforzados y estabilizados.

La geometría de la pieza condiciona la selección del grado

Espesor de pared, longitud de flujo, nervaduras, bosses, líneas de soldadura y tolerancias influyen en la elección. Un material con excelentes propiedades mecánicas puede resultar difícil de procesar si la geometría exige alta fluidez.

Variable geométricaRiesgoImplicación en el grado
Pared delgadaLlenado incompleto o alta presión.Puede requerir mayor fluidez.
Longitud de flujo elevadaCaída de presión y congelamiento prematuro.Revisar viscosidad y temperatura de proceso.
Bosses y fijacionesFisuras o pérdida de torque.Evaluar impacto, rigidez y diseño local.
Tolerancias cerradasVariación dimensional.Revisar contracción, humedad y refuerzo.
Líneas de soldaduraMenor resistencia local.Evaluar orientación, fibra y temperatura de flujo.
Superficie visibleDefectos o fibra expuesta.Seleccionar grado y proceso compatibles con acabado.

Espesores y fluidez

En secciones delgadas, una viscosidad demasiado alta puede elevar presión de inyección y comprometer el llenado. En piezas gruesas, el reto puede cambiar hacia contracción, hundimientos y tiempo de enfriamiento. La selección del grado debe considerar simultáneamente flujo y desempeño final.

Contracción y estabilidad dimensional

La contracción depende de la matriz, contenido de fibra, orientación y condiciones de moldeo. En grados reforzados, la contracción puede ser menor pero más direccional, generando alabeo si la geometría o la alimentación no están balanceadas.

Cuándo considerar simulación de llenado

Es especialmente útil en piezas grandes, delgadas, reforzadas o con tolerancias cerradas. Una simulación puede ayudar a anticipar presión, orientación de fibra, líneas de soldadura, zonas de aire y riesgo de alabeo antes de comprometer el molde.

Proceso de inyección: variables que deben coincidir con el grado

Una poliamida adecuada debe trabajar dentro de la capacidad real de la máquina, secador y molde disponibles. La ventana de proceso puede ser tan importante como la propiedad mecánica objetivo.

VariableRiesgo si no se controlaQué revisar
SecadoDegradación hidrolítica y defectos.Tiempo, temperatura y punto de rocío.
Temperatura de masaFlujo insuficiente o degradación térmica.Ventana recomendada del grado.
Temperatura de moldeVariación en acabado, cristalización y dimensiones.Capacidad térmica y uniformidad.
Velocidad de inyecciónOrientación de fibra o líneas de soldadura débiles.Perfil de llenado y presión.
SostenimientoVariación de peso y contracción.Presión, tiempo y punto de transferencia.
Tiempo de residenciaDegradación por exceso de permanencia.Tamaño de disparo y volumen del cilindro.

Secado y manejo de humedad

Las poliamidas son higroscópicas. El material debe secarse de acuerdo con la recomendación del fabricante y evitar reabsorción antes de entrar a la máquina. Una prueba comparativa entre dos grados debe realizarse con humedad controlada para evitar conclusiones equivocadas sobre viscosidad, apariencia o propiedades.

Compatibilidad con la capacidad de máquina

Presión
Confirmar que la máquina puede llenar la pieza sin operar al límite de presión.
Temperatura
Verificar que cilindro, boquilla y molde cubran la ventana requerida.
Disparo
Mantener una relación adecuada entre volumen de pieza y capacidad del cilindro.

Defectos que pueden indicar un grado o proceso inadecuado

DefectoPosible relación con material/procesoQué revisar
SplayHumedad, residencia o temperatura.Secado y condiciones térmicas.
Falta de llenadoViscosidad alta o presión insuficiente.Grado, temperatura y velocidad.
AlabeoContracción y orientación.Refuerzo, compuerta y enfriamiento.
RebabaFluidez elevada o presión excesiva.Viscosidad, cierre y sostenimiento.
FragilidadDegradación o grado no adecuado.Humedad, temperatura y formulación.

Método práctico para seleccionar el grado correcto

La selección puede organizarse como una secuencia de filtros: primero la función de la pieza, después el ambiente, luego la geometría y finalmente la compatibilidad con proceso, suministro y costo.

1. Función. Define carga, impacto, desgaste, rigidez y vida útil.
2. Ambiente. Revisa temperatura, humedad, químicos, UV y contacto con fluidos.
3. Geometría. Analiza espesores, flujo, tolerancias y zonas críticas.
4. Proceso. Confirma secado, máquina, molde y ventana térmica.
5. Abastecimiento. Valida grado, documentación, MOQ, lead time y soporte técnico.

Matriz de selección por requisito

Requisito dominanteTipo de grado a evaluarPrueba recomendada
Alta rigidezPoliamida reforzada con fibra.Módulo, deformación y prueba funcional.
Mayor impactoGrado modificado al impacto.Impacto a temperatura de uso.
Temperatura elevadaGrado estabilizado térmicamente.HDT y envejecimiento térmico.
DesgasteGrado lubricado o de baja fricción.Fricción, desgaste y ciclos.
Tolerancia cerradaGrado de baja contracción o reforzado.Dimensional después de acondicionamiento.
Geometría delgadaGrado de alta fluidez.Llenado, presión y ventana de proceso.

Corrida piloto y homologación

  1. Solicitar muestra y documentación del grado exacto.
  2. Secar según recomendación y registrar condición inicial.
  3. Procesar con parámetros documentados.
  4. Medir peso, dimensiones, apariencia y estabilidad de ciclo.
  5. Acondicionar piezas si la condición de uso lo requiere.
  6. Realizar pruebas funcionales y ambientales.
  7. Confirmar repetibilidad con más de un lote en aplicaciones críticas.

Costo total y disponibilidad

El mejor grado no siempre es el de menor precio por kilogramo. Deben compararse scrap, tiempo de ciclo, energía, mantenimiento, desgaste de molde, inventario, documentación y estabilidad de suministro. Un material más costoso puede resultar económicamente favorable si reduce problemas de proceso o mejora la vida útil de la pieza.

Checklist para especificar una poliamida de inyección

  • Familia de poliamida definida.
  • Propiedades críticas identificadas.
  • Temperatura y humedad de servicio documentadas.
  • Geometría y tolerancias revisadas.
  • Refuerzo y aditivos especificados.
  • Parámetros de secado disponibles.
  • Compatibilidad con máquina y molde confirmada.
  • Muestra aprobada en pieza real.
  • Documentación y trazabilidad disponibles.
  • Lead time y continuidad de suministro validados.

Consulta también: Poliamida para inyección: cómo seleccionar el grado.

PENTAC · PLÁSTICOS DE INGENIERÍA

Compounds diseñados para su aplicación.

Compuestos de poliamida para aplicaciones industriales que requieren materiales de alto desempeño y soluciones adaptadas a cada proyecto.

✓ PA6 y PA66    ✓ Poliamidas reforzadas    ✓ Compounds personalizados    ✓ ReCompounds
PENTAC
Compuestos de poliamida y plásticos de ingeniería
PENTAC desarrolla y fabrica compounds de poliamida para aplicaciones industriales, con alternativas reforzadas, modificadas y personalizadas según los requerimientos técnicos de cada aplicación.
Poliamida PA6 Poliamida PA66 Fibra de vidrio Compounds personalizados ReCompounds Aplicaciones industriales
Preguntas frecuentes sobre poliamida para moldeo por inyección

Debes comparar temperatura, humedad, rigidez, impacto, proceso y costo del grado específico. La familia por sí sola no define la selección.

Cuando se requiere más rigidez, resistencia o estabilidad dimensional, siempre evaluando orientación, alabeo y desgaste del herramental.

Normalmente sí, porque son higroscópicas. El procedimiento exacto debe seguir la recomendación del fabricante del grado.

Espesor, longitud de flujo, compuertas y tolerancias determinan la fluidez, contracción y estabilidad necesarias.

Puede aumentar presión, dificultar llenado y reducir ventana de proceso, especialmente en paredes delgadas o trayectorias largas.

Ficha técnica, hoja de seguridad, recomendaciones de secado y proceso, identificación del grado y documentación regulatoria cuando aplique.

¿Es suficiente una ficha técnica para elegir el material?

No siempre. La ficha sirve para filtrar candidatos, pero la homologación debe considerar la pieza real, la máquina, el molde, la humedad y pruebas funcionales bajo condiciones representativas.

¿Cuándo conviene cambiar a un grado de alta fluidez?

Puede ser útil en paredes delgadas o trayectorias largas cuando el material actual trabaja con presión elevada. Debe confirmarse que el cambio no comprometa resistencia, impacto, estabilidad o requisitos térmicos.

¿Qué debe documentarse después de homologar?

Grado exacto, fabricante, lote de referencia, ficha técnica, secado, parámetros de máquina, condición de humedad, criterios dimensionales, pruebas funcionales, restricciones de sustitución y requisitos de suministro.

Temas que te pueden interesar


BlogBannerInferior
BlogBannerInferior