Sección 5
Qué revisar según si trabajas vasos, termos o botellas
Volver al índice ↑
Cada tipo de pieza presenta retos distintos. Los vasos suelen ser más ligeros y fáciles de girar, los termos pueden tener recubrimientos y mayor diámetro, mientras que las botellas pueden ser frágiles o tener una geometría cónica.
| Pieza | Qué revisar | Riesgo común |
|---|
| Vasos | Diámetro, apoyo estable y fricción. | Deslizamiento sobre rodillos. |
| Termos | Altura, recubrimiento, peso y zona útil. | Falta de espacio o enfoque desigual. |
| Botellas | Conicidad, fragilidad, cuello y soporte. | Oscilación, presión excesiva o desnivel. |
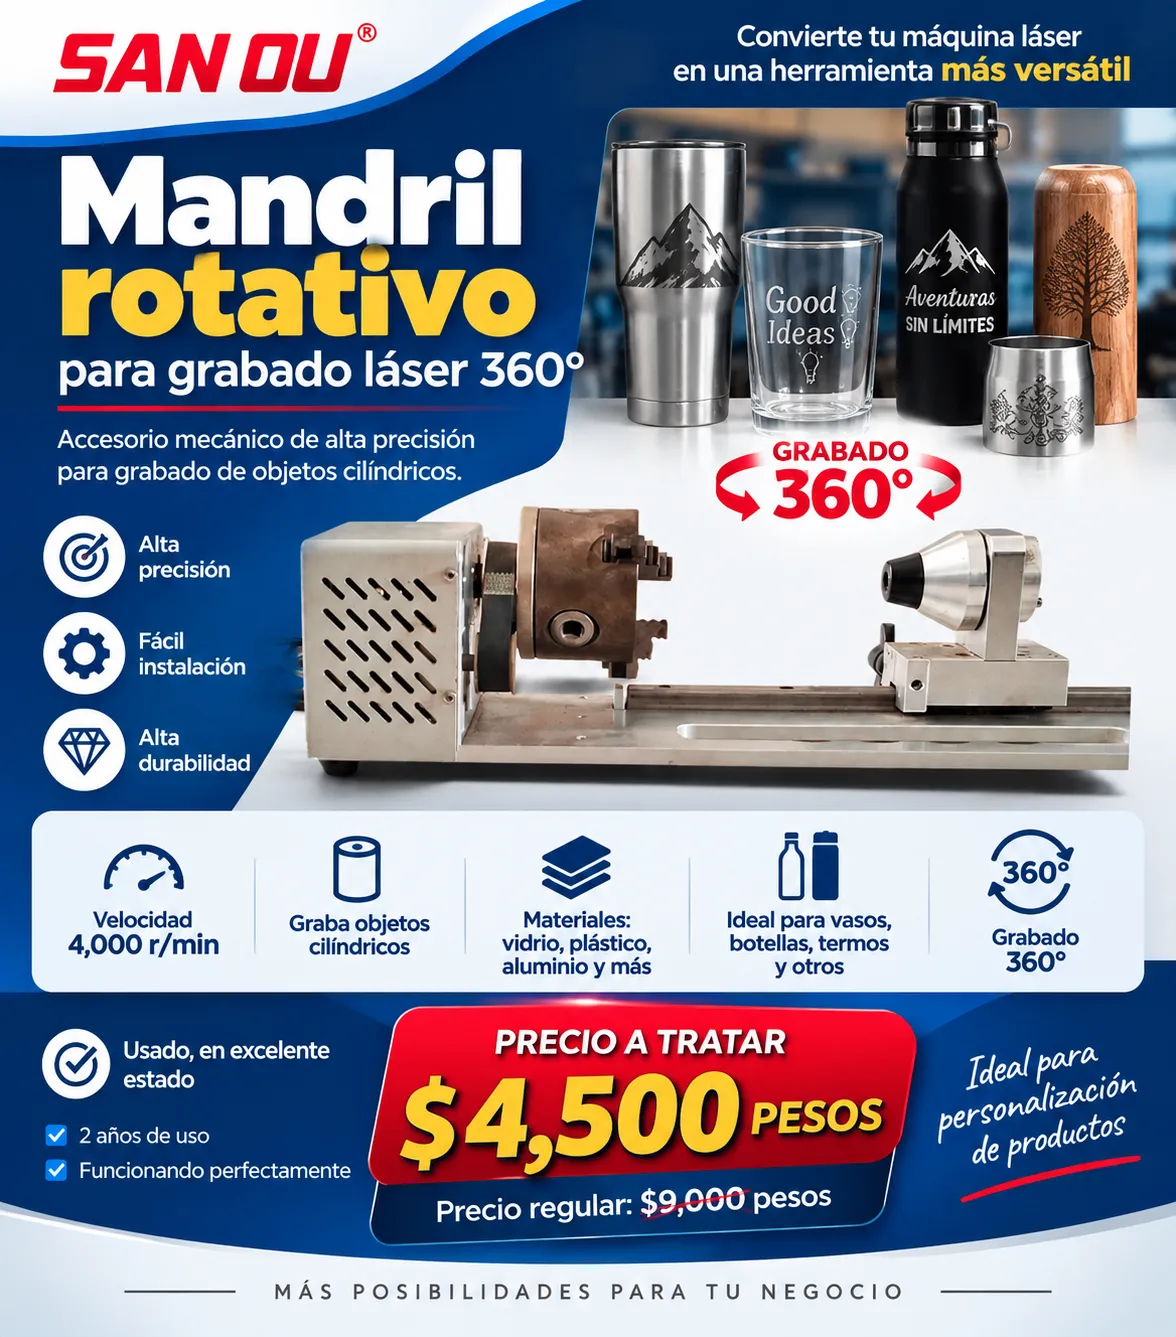
También conviene revisar el acabado de la pieza. Superficies muy lisas pueden requerir mayor cuidado en un sistema de rodillos para evitar desplazamientos. En un mandril, la prioridad cambia hacia la presión de sujeción y la posibilidad de marcar el objeto.
Checklist antes de iniciar un trabajo cilíndrico
- Medir diámetro en la zona exacta del grabado.
- Confirmar altura disponible dentro de la máquina.
- Revisar compatibilidad del rotativo con el controlador.
- Configurar pasos por rotación.
- Nivelar la pieza y verificar el enfoque.
- Realizar una prueba de escala.
- Confirmar que el humo se extraiga correctamente.
- Guardar parámetros para repetir el trabajo.
Cómo mejorar la repetibilidad en pedidos por lote
Cuando se producen varias piezas iguales, conviene guardar los parámetros del rotativo junto con el diámetro real, posición de origen, velocidad, potencia y altura de enfoque. Esta información reduce el tiempo de preparación en pedidos futuros.
También puede ser útil marcar posiciones de referencia en el accesorio para colocar cada vaso o termo de forma similar. En mandriles, una referencia de profundidad de sujeción ayuda a mantener la pieza centrada de manera consistente.
Una prueba corta al inicio de cada lote permite detectar cambios en el recubrimiento o pequeñas diferencias dimensionales entre piezas antes de procesar toda la producción.
Qué considerar antes de comprar el accesorio
Además del precio, revisa rango de diámetros, peso máximo, dimensiones, facilidad de montaje, tipo de conexión y soporte del software. Un accesorio económico puede resultar poco práctico si requiere adaptaciones constantes o no permite trabajar las piezas que realmente vende el taller.
En producción frecuente, también importan la robustez de rodamientos, la precisión del movimiento y la disponibilidad de refacciones. El accesorio debe mantener la pieza estable durante muchas repeticiones sin introducir holguras visibles.
La mejor opción es aquella que se integra a la máquina, al flujo de trabajo y al tipo de productos del taller sin aumentar de forma innecesaria el tiempo de configuración.
Errores frecuentes al grabar piezas cilíndricas
Entre los errores más comunes están utilizar un diámetro aproximado, iniciar sin validar la escala, colocar la pieza inclinada o no comprobar el sentido de giro. También pueden aparecer problemas si el objeto se desliza o si la sujeción es demasiado fuerte.
Otro error frecuente es ignorar el cambio de flujo de aire dentro de la máquina. Un termo grande puede alterar la ventilación de la cabina, por lo que conviene observar hacia dónde se desplaza el humo durante una prueba.
Documentar cada ajuste que funciona permite reducir errores repetitivos y convertir el trabajo cilíndrico en un proceso más predecible.
Cómo hacer una prueba de escala antes de grabar la pieza final
Una prueba útil consiste en crear una figura simple con dimensiones conocidas, por ejemplo un cuadrado o una línea de referencia, y ejecutarla sobre una pieza de prueba con el mismo diámetro. Después se mide el resultado real y se compara con el diseño. Si existe deformación horizontal, deben ajustarse los pasos por rotación o el parámetro equivalente del software.
Este procedimiento ayuda a separar problemas mecánicos de problemas de configuración. Si la escala cambia pero el giro es suave, normalmente la corrección está en el software. Si aparecen saltos, líneas irregulares o pérdida de registro, conviene revisar sujeción, motor, cableado y posibles deslizamientos.
Guardar una prueba validada para cada familia de productos facilita repetir trabajos. Por ejemplo, un termo de 20 oz puede conservar una configuración base distinta a una botella delgada o a un vaso pequeño.
Cómo manejar diferencias entre piezas del mismo modelo
Aunque dos termos tengan la misma referencia comercial, pueden existir pequeñas variaciones de diámetro, recubrimiento o concentricidad. Por eso conviene verificar al menos una muestra de cada lote antes de iniciar una producción extensa.
En piezas con recubrimiento, una diferencia mínima de acabado puede cambiar la respuesta al láser. Mantener una prueba corta al inicio permite detectar si es necesario ajustar ligeramente potencia, velocidad o enfoque.
También es útil separar parámetros mecánicos de parámetros de marcado. El diámetro y los pasos controlan la geometría; potencia y velocidad controlan la interacción con el material. Registrar ambos grupos evita confundir el origen de un problema.
Mantenimiento del accesorio rotativo
El rotativo debe mantenerse limpio y libre de residuos que puedan afectar rodamientos, rodillos o mordazas. También conviene revisar periódicamente el apriete de tornillos, el estado de cables y la aparición de holguras.
En sistemas de rodillos, la suciedad sobre las ruedas puede reducir la fricción y favorecer deslizamientos. En mandriles, las mordazas deben conservar un cierre uniforme para evitar que la pieza quede fuera de centro.
Un mantenimiento sencillo mejora la repetibilidad y reduce la posibilidad de que un problema mecánico sea interpretado como un error de software o de configuración.
Criterio final para elegir el rotativo
Si el taller trabajará principalmente vasos y termos de geometría regular, un sistema de rodillos puede simplificar la operación. Si habrá botellas, tubos o piezas que necesiten centrado firme, un mandril puede aportar mayor control. La elección debe considerar las piezas reales, el tiempo de preparación y la estabilidad requerida.
Control de calidad después del grabado
Al terminar una pieza, revisa que el inicio y el final del diseño coincidan correctamente cuando el grabado cubre gran parte de la circunferencia. Una diferencia visible en esa unión puede indicar escala incorrecta, pérdida de pasos o deslizamiento.
También conviene inspeccionar uniformidad de enfoque, contraste y alineación. Estas observaciones pueden anotarse junto con los parámetros utilizados para mejorar la siguiente producción.