La automatización de procesos industriales integra sensores, controladores, actuadores y sistemas de supervisión para ejecutar secuencias repetibles, observar variables críticas y responder de forma controlada a las condiciones de producción.
Desde una estación de bombeo hasta una línea de ensamble, un proyecto bien diseñado puede reducir variabilidad, mejorar la trazabilidad y facilitar el mantenimiento. La oportunidad está en modernizar con objetivos medibles, sin comprometer seguridad ni continuidad operativa.
La solución depende del tipo de proceso, la criticidad de las variables y la infraestructura existente. No todas las aplicaciones requieren el mismo nivel de control ni una arquitectura SCADA completa.
| Aplicación | Funciones automatizadas | Indicadores de evaluación |
|---|---|---|
| Líneas de ensamble y empaque | Secuencias, detección de piezas, conteo, rechazo y sincronización de transportadores | Tiempo de ciclo, disponibilidad, calidad y microparos |
| Bombeo y tratamiento de agua | Arranque alternado, control de presión o nivel, alarmas y registro de tendencias | Consumo energético, estabilidad de presión y eventos de paro |
| Dosificación y mezclado | Recetas, pesaje, tiempos de mezcla y validación de lotes | Repetibilidad, desviación de receta y trazabilidad |
| Hornos y sistemas térmicos | Control de temperatura, perfiles, interlocks y alarmas | Uniformidad térmica, rechazo y consumo |
| Paletizado y manejo de materiales | Coordinación de motores, sensores, transportadores y estaciones robotizadas | Rendimiento, congestiones y paros por falla |
En todos los casos deben definirse las condiciones seguras de operación y los límites de responsabilidad entre control estándar y sistemas instrumentados de seguridad.
↑ Volver al índiceSensores de presión, temperatura, proximidad y caudal; válvulas, motores y variadores. La selección requiere rangos, precisión, ambiente y compatibilidad eléctrica.
Gestionan entradas y salidas, secuencias, temporización, enclavamientos de proceso y lazos de control. Deben dimensionarse por capacidad, ciclo y expansión.
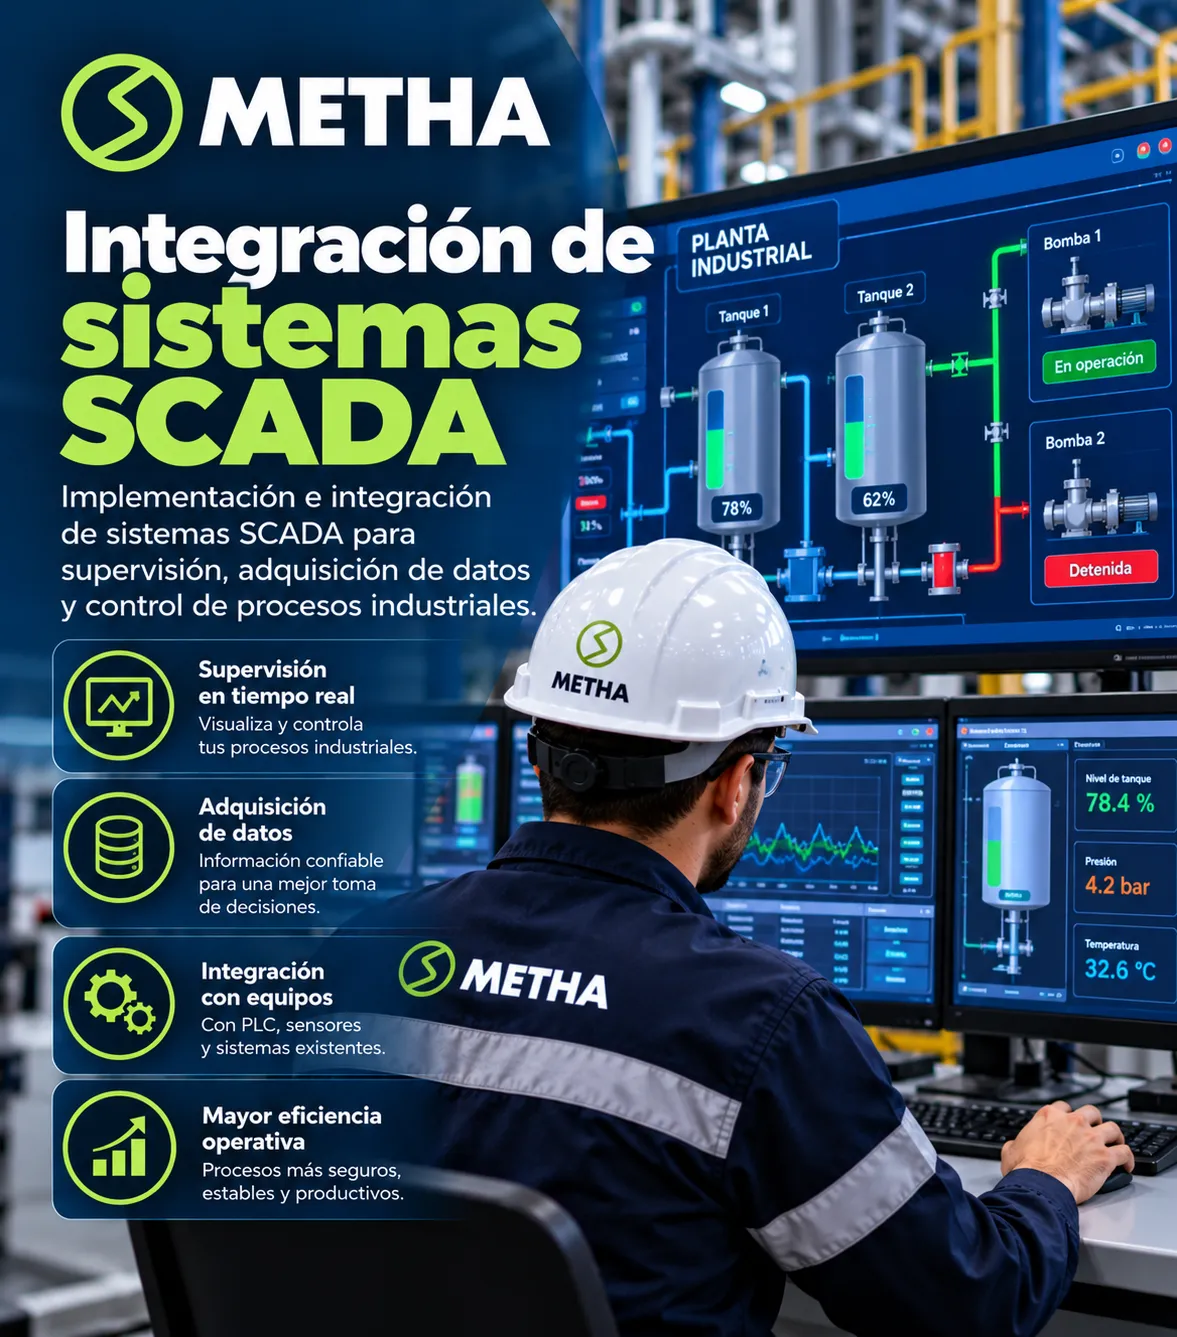
Visualización de estados, alarmas, tendencias e históricos. Conviene definir permisos, nomenclatura, retención de datos y respuesta ante pérdida de enlace.
Ethernet industrial y protocolos compatibles, segmentación, inventario de activos, respaldos, control de accesos y acceso remoto protegido.
El diseño debe contemplar planos eléctricos actualizados, lista de I/O, matriz de alarmas, narrativa de operación, arquitectura de red y criterios FAT/SAT. Para integrar equipos de distintas marcas, confirmar protocolos, licencias y versiones antes de comprometer el alcance.
Las fallas no siempre provienen del software. Problemas de alimentación, interferencia, conectores, instrumentación y cambios sin documentar pueden causar pérdidas intermitentes de señal o paros de producción.
Inspeccionar protecciones, fuentes, temperatura, ventilación, puesta a tierra y estado físico de conexiones, bajo procedimientos seguros.
Contrastar variables reales con lecturas de PLC/HMI; revisar diagnóstico de red, calidad de cableado y eventos de desconexión.
Mantener versiones verificadas de programas, parámetros de variadores, recetas y configuraciones; registrar cada modificación autorizada.
El mantenimiento preventivo debe planearse por criticidad y recomendaciones del fabricante; las actualizaciones de firmware o programa requieren análisis de impacto y plan de reversión.
↑ Volver al índiceUna propuesta técnica comparable no se limita a enumerar equipos. Debe establecer qué problema se resolverá, cómo se integrará con la planta y cómo se verificará el resultado.
| Criterio | Qué solicitar al integrador |
|---|---|
| Diagnóstico inicial | Levantamiento de equipos, diagramas, riesgos, obsolescencia y restricciones operativas |
| Alcance funcional | Secuencias, recetas, alarmas, pantallas, variables, reportes y exclusiones explícitas |
| Compatibilidad | Protocolos, versiones, licencias, integración con equipos existentes y refacciones |
| Seguridad industrial | Evaluación de riesgos, enclavamientos, responsabilidades y validación de funciones de seguridad |
| Pruebas y aceptación | Plan FAT/SAT, escenarios normales y de falla, criterios de desempeño y acta de liberación |
| Entrega y soporte | Respaldos, código y derechos de uso acordados, planos, capacitación, garantías y tiempos de atención |
Para justificar la inversión, comparar la línea base con resultados verificables: horas de paro, desperdicio, consumo, capacidad y costo total de propiedad. Considerar la ventana de instalación, pruebas, capacitación y estabilización.
La Automatización de procesos industriales aporta valor cuando existe una estrategia de mantenimiento y mejora continua, no solamente cuando se reemplazan dispositivos.
↑ Volver al índiceEncuentra soluciones para automatizar procesos, mantener maquinaria y abastecer las necesidades de operación de tu empresa.
Operaciones repetitivas o medibles como dosificación, bombeo, control térmico, ensamble, empaque y manejo de materiales. La viabilidad depende de la estabilidad del proceso, seguridad y retorno esperado.
El PLC ejecuta lógica de control; la HMI permite interacción local con el equipo; SCADA supervisa y registra información de varios activos o procesos. Pueden coexistir en una misma arquitectura.
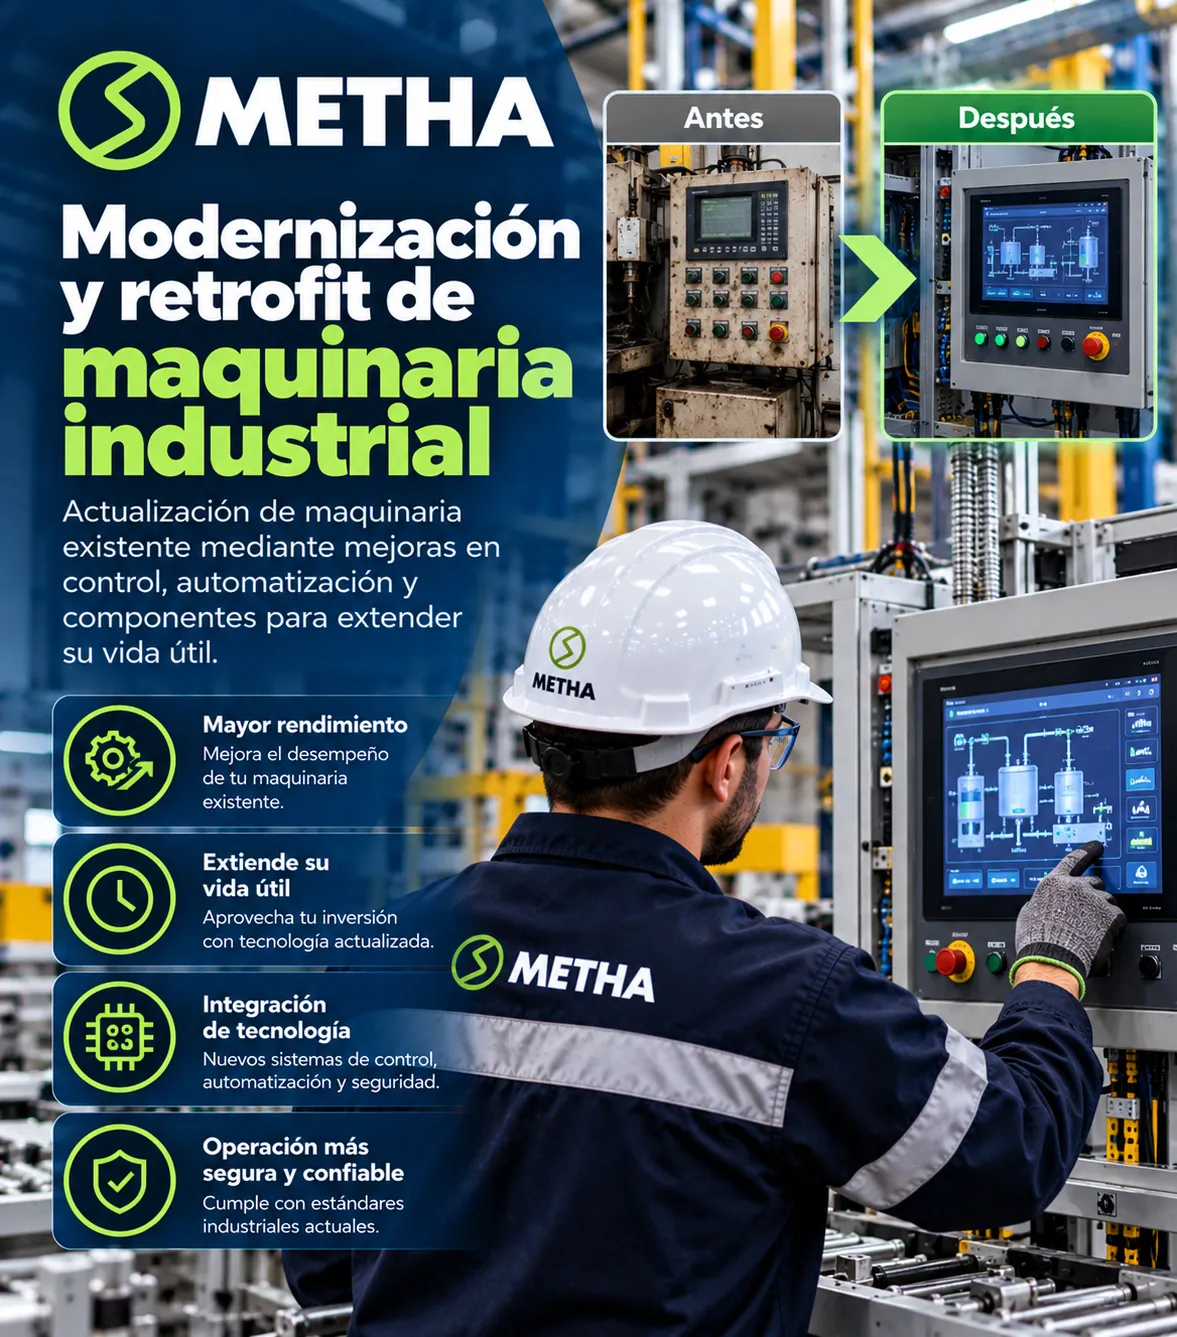
No necesariamente. Un retrofit puede conservar partes mecánicas útiles y modernizar sensores, tableros, accionamientos y controladores, sujeto a evaluación técnica y de seguridad.
Como mínimo, alcance funcional, planos actualizados, lista de señales, arquitectura, respaldos acordados, manual de operación, pruebas de aceptación y registro de cambios.
Mediante mantenimiento basado en criticidad, respaldos probados, gestión de versiones, monitoreo de alarmas, revisión de redes y capacitación de operación y mantenimiento.
Cuando hay paros repetitivos, obsolescencia, falta de documentación, integración entre marcas, cambios de proceso o necesidad de validar seguridad y desempeño con procedimientos formales.